Nos outils de plan et de face à face permettent l'usinage combiné de surfaces complexes, d'épaules et de surfaces planes de pièces. Nous planifions la qualité de la couche superabrasives des outils en tenant compte des différentes longueurs d’arc de meulage, qui diffèrent dans la plupart des cas sur la face et la surface de l’arête.
Corps de base disponibles: Aluminium, acier, carbone
Géométries disponibles: 1C9, 9U1
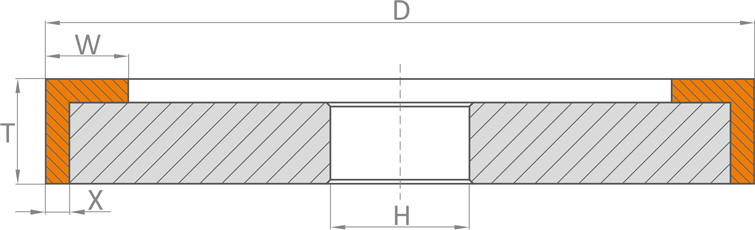
Forme 1C9
Disque superabrasifs pour les surfaces droites et frontales
DxTxWxXxH
| Dimensions | Type de reliure | ||||||||
| D | T | W | X | H | Bakélite | Céramique | Métal | Hybride | Galvan |
| 100 | 10 | 10 | 2 | * | • | • | |||
| 125 | 10 | 10 | 2 | * | • | • | |||
| 150 | 10/20 | 10 | 2/3 | * | • | • | |||
| 175 | 20/25 | 10 | 3/4 | * | • | • | |||
| 200 | 20/25 | 10 | 3/4 | * | • | • | |||
* Les champs marqués d'un "*" sont déterminés par les exigences individuelles, consultation préalable.
Épaisseurs de couche abrasive standard (X): 2mm / 3mm / 4mm.
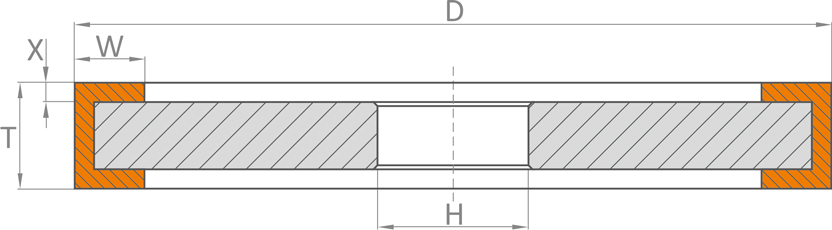
Forme 9U1
Disque superabrasifs pour les surfaces droites et frontales
DxTxWxXxH
| Dimensions | Type de reliure | ||||||||
| D | T | W | X | H | Bakélite | Céramique | Métal | Hybride | Galvan |
| 75 | 10/15 | 6/10 | 2/3 | * | • | • | |||
| 100 | 10/15 | 6/10 | 2/3 | * | • | • | |||
| 125 | 10/15 | 6/10 | 2/3 | * | • | • | |||
| 150 | 10/15 | 6/10 | 2/3 | * | • | • | |||
| 175 | 10/15 | 10/15 | 2/3 | * | • | • | |||
| 200 | 10/15 | 10/15 | 2/3 | * | • | • | |||
* Les champs marqués d'un "*" sont déterminés par les exigences individuelles, consultation préalable.
Épaisseurs de couche abrasive standard (X): 2mm / 3mm.
La vitesse de coupe est possible entre 20m/s et 100m/s, en tenant compte d'autres propriétés des outils.
Les valeurs dans le tableau ci-dessus sont les dimensions recommandées et typiques de nos partenaires de fabrication, une déviation d'eux est possible en cas d'exigences individuelles.
Pour un usinage efficace de nuances de matériaux individuelles, demandez une offre à nos conseillers technologiques ou à nos représentants techniques.